


L'usinage d'aimants en néodyme fritté est difficile car le matériau est fragile (ténacité à la rupture<5 MPa·m½, similar to ceramic) and prone to chipping, cracking, or edge breakage during cutting and grinding. Managing yield rates (the percentage of raw magnet blocks that become usable finished parts) directly impacts your unit cost. A typical slicing yield (from block to plates) is 70-85%; grinding yield (to final dimensions) is 85-95%; overall yield is 60-80% depending on part complexity. This guide explains why NdFeB is difficult to machine, compares diamond wire slicing vs. multi-blade cutting techniques, covers controlling tolerances and surface finish during centerless grinding, and shows how minimizing scrap improves unit cost.
Le facteur de fragilité : pourquoi le NdFeB est difficile à usiner
Le NdFeB fritté a une dureté de 500 à 600 HV (similaire à l'acier doux) mais une ténacité à la rupture de seulement 4 à 6 MPa·m½ (l'acier est de 50 à 100 MPa·m½). Cela signifie que le matériau a une faible résistance à la propagation des fissures : toute concentration de contraintes (par exemple, une arête de coupe tranchante, une vibration, une dilatation thermique) provoque des fissures qui se propagent à travers les joints de grains, provoquant un écaillage ou une fracture complète.
Défauts d'usinage courants :
Écaillage des bords : perte de matière au niveau du bord tranchant, généralement de 0,1 à 0,5 mm.
Délaminage : séparation entre la couche superficielle et le matériau en vrac due à des contraintes résiduelles.
Micro-fissures : fissures souterraines-invisibles mais réduisant les performances magnétiques et la résistance mécanique.
Pour obtenir des coupes et des meulages propres, nous utilisons des outils abrasifs diamantés (lames, meules) avec un liquide de refroidissement pour éliminer la chaleur (la température de la zone de coupe doit rester inférieure à 150 degrés pour éviter la démagnétisation thermique et les fissures). Les vitesses d'avance sont lentes : 5 à 20 mm/min pour le tranchage contre 100 à 500 mm/min pour l'acier.
Techniques de coupe au fil diamanté et à plusieurs-lames
Deux méthodes principales pour découper de gros blocs de néodyme (par exemple, 100 x 100 x 50 mm) en plaques plus minces (par exemple, 5 mm d'épaisseur) :
Tranchage au fil diamanté : un seul fil mince imprégné de diamant - (diamètre de 0,3 à 0,5 mm) passe sur les poulies, coupant une saignée étroite (0,4 à 0,6 mm). Vitesse du fil : 300-600 m/min, avance : 10-30 mm/min. Avantages : perte de saignée minimale (moins de gaspillage de matériau), surface de coupe lisse (Ra 0,8-1,5 μm), faible risque de fissuration. Inconvénients : lent (le découpage d'un bloc peut prendre 1 à 2 heures), coût du fil élevé (20 à 50 $ par mètre, consommé par tranche).
Découpe multi-lames (groupe) : une pile de 20-50 lames diamantées (1,2 à 2,0 mm d'épaisseur) coupe plusieurs plaques en un seul passage. Avantages : rapide (un bloc de 50 mm peut être découpé en 10 plaques en 15 minutes), coût par pièce réduit pour les gros volumes. Inconvénients : trait de scie plus large (perte de matière plus importante), surface plus rugueuse (nécessite plus de surépaisseur de meulage), risque plus élevé de fissuration dû aux vibrations de la lame.
| Paramètre | Fil diamanté (simple) | Multi-Lames (groupe) |
|---|---|---|
| Largeur de saignée (mm) | 0.4-0.6 | 1.2-2.0 |
| Perte de matière par plaque (y compris saignée) | 0,8-1,2 mm | 2,0-3,0 mm |
| Rugosité de surface Ra (μm) après coupe | 0.8-1.5 | 2.0-4.0 |
| Vitesse de coupe (plaques par heure) | 1-5 | 20-50 |
| Volume approprié | Prototypes, petits lots (inférieurs ou égaux à 100 pièces) | High-volume production (>500 pièces) |
| Rendement relatif (matériau au produit fini) | 75-85% | 60-75% |
| Coût de l'outillage par commande | Faible (fil consommable) | Élevé (investissement dans le jeu de lames) |
Pour nos commandes personnalisées standard, nous utilisons du fil diamanté pour les dimensions inférieures à 20 mm d'épaisseur et une découpe groupée pour les plaques de plus de 10 mm d'épaisseur où la perte de saignée est un pourcentage plus faible.
Contrôle des tolérances et de la finition de surface lors du meulage sans centre
Après le tranchage, les assiettes présentent une surface de coupe grossière. La rectification sans centre amène la pièce à la tolérance finale (± 0,05 mm ou mieux) et à la finition de surface (Ra 0,4-0,8 μm pour la plupart des applications, Ra 0,2 μm pour les capteurs de précision).
Processus de broyage :
Meulage grossier : enlève 0,2 à 0,5 mm par passe, vitesse d'avance de 5 à 15 mm/min.
Meulage de finition : enlève 0,05 à 0,10 mm par passe, vitesse d'avance de 2 à 5 mm/min.
Liquide de refroidissement : liquide de refroidissement à base d'huile-(et non à base d'eau-) pour prévenir la corrosion et améliorer la finition de surface.
Paramètres critiques affectant le rendement :
Grain de meule : 120-220 pour le brut, 400-800 pour la finition.
Vitesse de roue : 20-30 m/s (des vitesses plus élevées augmentent la chaleur, risque de fissuration).
Intervalle de dressage : la meule diamantée doit être dressée (rectifiée) toutes les 10 à 20 parties pour maintenir le tranchant.
Pour les chanfreins (cassures de bords), nous utilisons une machine à ébavurer à brosse-après meulage. Taille du chanfrein : 0,1-0,5 mm (45 degrés). Cela réduit l'écaillage des bords lors de l'assemblage et de la magnétisation.
Comment minimiser les déchets améliore votre coût unitaire
Taux de rendement=(nombre de pièces finies / nombre de blocs bruts utilisés) × 100 %. Chaque bloc mis au rebut représente le coût du matériau plus la main d’œuvre d’usinage. Exemple de calcul :
Coût du bloc NdFeB brut : 40 $/kg. Pour un bloc de 1 kg, la matière première coûte = 40 $.
Rendement de tranchage : 80% → 0,8kg de plaques utilisables. Rendement de broyage : 90 % → 0,72 kg de pièces finies.
Rendement global : 72 % → coût du matériau fini=40 $ / 0.72=55,60 $/kg.
Si le rendement s'améliore à 85 % (en utilisant du fil diamanté et un meulage soigneux), le matériau fini coûte=40 $ / 0.85=47,06 $/kg.
Économies : 8,54 $/kg, soit 15 % du coût du matériau.
Pour une commande de 500 kg d'aimants finis, cela permet d'économiser 4 270 $. Pour les commandes à volume élevé-, investir dans le découpage au fil diamanté génère un retour sur investissement en 2 à 3 commandes.
Nous optimisons le rendement en :
Spécifier la taille minimale du bloc pour adapter vos pièces avec le moins de chutes.
Utilisation d'un liquide de refroidissement soluble dans l'eau-avec des additifs anti-corrosion.
Mise en œuvre d'une inspection en ligne- (vérification dimensionnelle toutes les 10 pièces) pour détecter rapidement les écarts.
Inspection visuelle après-meulage sous un grossissement 10 x pour détecter les micro-fissures.
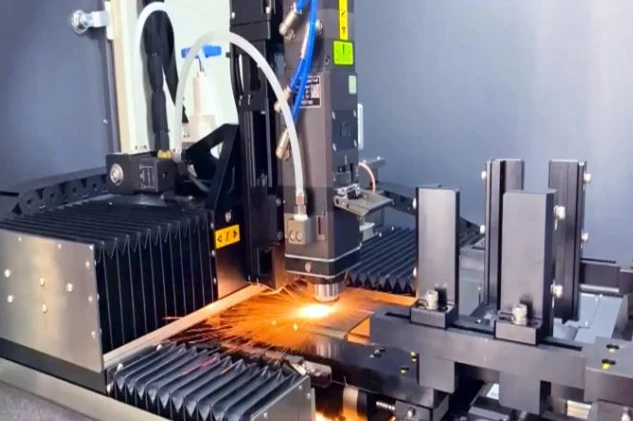
Pour la fabrication d’aimants personnalisés – y compris le découpage, le meulage et le chanfreinage – veuillez visiter notre page Profil d’entreprise ou les pages de produits de forme spécifique sur notre site Web.
Pour recevoir une estimation du rendement et une répartition des coûts pour les dimensions de votre aimant personnalisé, envoyez-nous votre dessin avec les tolérances. Notre équipe d’ingénieurs suggère la méthode de découpe et la taille du lot les plus économiques.
Foire aux questions
Q : Quelle est l’épaisseur minimale à laquelle nous pouvons découper un bloc magnétique en néodyme ?
A : Épaisseur finale minimale de 0,5 mm pour le NdFeB fritté (N35-N52). En dessous de 0,5mm, l'aimant est trop fragile et a tendance à se fissurer lors du meulage. Pour des aimants plus fins, utilisez du NdFeB lié ou moulé par injection.
Q : Le meulage affecte-t-il les performances magnétiques ?
R : Le meulage ne démagnétise pas le matériau (sauf si la pièce dépasse 150 degrés pendant le meulage, ce que nous évitons avec du liquide de refroidissement). Cependant, les contraintes de meulage peuvent provoquer des micro-fissures qui réduisent la résistance mécanique de 10-20 %. Nous recommandons une étape de recuit de détente (200 degrés pendant 2 heures) après meulage pour les pièces soumises à de fortes vibrations.
Q : Comment nettoyer les aimants en néodyme après le meulage (pour éliminer l'huile et les copeaux) ?
R : Nous utilisons un nettoyage par ultrasons dans un détergent alcalin doux (pH 8-9) à 50-60 degrés pendant 15 minutes, suivi d'un rinçage à l'eau déminéralisée et d'un séchage à l'air chaud (80 degrés). N'utilisez pas de nettoyants acides car ils attaquent les joints de grains. Après le nettoyage, les aimants sont immédiatement recouverts d'un revêtement (Ni-Cu-Ni ou époxy) dans les 24 heures pour éviter l'oxydation.


